Reattore UASB per il trattamento delle acque reflue industriali: soluzioni anaerobiche ad alta efficienza
Di fronte all’aumento dei costi energetici e alle rigorose normative ambientali, le strutture industriali stanno sempre più orientandosi verso Letto di fango anaerobico a flusso ascendente (UASB) reattori. Questa tecnologia ha rivoluzionato il trattamento delle acque reflue industriali trasformando gli inquinanti organici—spesso considerati un costo di smaltimento—in una risorsa energetica rinnovabile (biogas).
Per i responsabili degli impianti e per gli ingegneri ambientali, il reattore UASB non è più soltanto un’opzione di trattamento; rappresenta un asset strategico per raggiungere la sostenibilità operativa.
Come funziona un reattore UASB: il vantaggio anaerobico
A differenza dei processi di trattamento aerobico che richiedono un’aerazione ad alta intensità energetica, il reattore UASB sfrutta microorganismi anaerobi per degradare la materia organica in assenza di ossigeno.
Flusso dal basso verso l'alto: Le acque reflue industriali vengono pompate nella parte inferiore del reattore attraverso un sistema di distribuzione specializzato.
Il mantello di fango: L’acqua risale attraverso uno strato denso e “soffice” di fango anaerobico granulare. Questo strato funge da filtro biologico e da reattore, dove i microorganismi decompongono i composti organici complessi.
Separazione a tre fasi: Nella parte superiore del reattore, un separatore gas-liquido-solido garantisce che:
Biogas (metano e anidride carbonica) vengano raccolti per essere utilizzati come fonte di energia.
Acqua trattata esce dal sistema.
Biomassa (il fango) venga trattenuto all’interno del reattore per mantenere il processo.
Perché i reattori UASB sono ideali per applicazioni industriali
Per le acque reflue ad elevata carica organica (tipiche nei settori alimentare e delle bevande, della carta e della cellulosa, e della produzione chimica), la tecnologia UASB offre indiscutibili vantaggi operativi:
Recupero energetico (biogas): Il processo anaerobico converte la materia organica in biogas ricco di metano. Questo può essere utilizzato per alimentare caldaie o generare elettricità, riducendo direttamente i costi energetici.
Bassa produzione di fanghi: I batteri anaerobi crescono significativamente più lentamente rispetto ai batteri aerobici, producendo volumi di fango di scarto notevolmente inferiori. Ciò comporta una riduzione dei costi associati alla gestione, al trasporto e allo smaltimento del fango.
Alti tassi di carico organico: I reattori UASB sono progettati per gestire elevate concentrazioni di Domanda Chimica di Ossigeno (COD), risultando ideali per gli effluenti industriali “sporchi” che sovraccaricherebbero gli impianti aerobici tradizionali.
Basso impatto operativo: Poiché il processo è compatto e non richiede grandi bacini di aerazione, rappresenta un’ottima soluzione per stabilimenti con spazi limitati.
La scelta dell’infrastruttura: perché scegliere serbatoi GFS per i reattori UASB
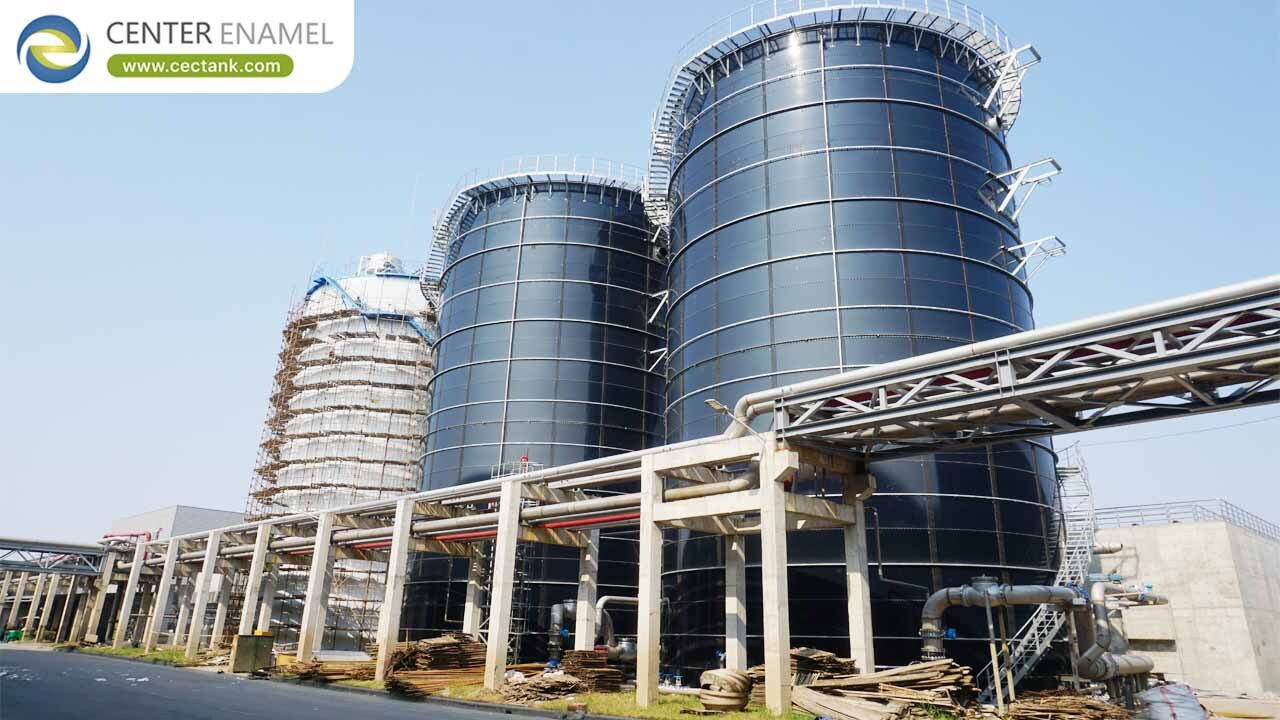
L’efficienza di un reattore UASB dipende fortemente dall’integrità della struttura di contenimento. Presso Center Enamel consigliamo Vetro-Fuso-Acciaio (GFS) serbatoi come standard d’eccellenza per l’infrastruttura UASB.
Il vantaggio del GFS:
Immunità alla corrosione: Le acque reflue industriali contengono spesso acidi grassi volatili (VFA) e solfuri che corrodono aggressivamente il calcestruzzo e l’acciaio al carbonio. Il rivestimento in vetro inerte di un serbatoio GFS funge da barriera impenetrabile, proteggendo l’acciaio per decenni.
Superficie antiaderente: La superficie liscia e priva di pori del rivestimento in vetro impedisce l’adesione del fango, garantendo un efficiente mescolamento e riducendo al minimo la manutenzione necessaria per la pulizia delle pareti del reattore.
Scalabilità modulare: Che la vostra struttura debba partire da un piccolo reattore pilota oppure scalare fino a un impianto industriale di grandi dimensioni, i pannelli modulari GFS consentono una rapida costruzione e futura espansione.
Analisi comparativa: UASB vs. Trattamento aerobico tradizionale
| Caratteristica | Reattore UASB | Fango attivo aerobico |
| Consumo energetico | Basso (produttore di energia) | Elevato (consumatore di energia/aerazione) |
| Produzione di fango | Basso (0,05–0,1 kg VSS/kg COD) | Elevato (0,3–0,6 kg VSS/kg COD) |
| Requisiti di spazio | Compatto | Grande (a causa dei bacini di aerazione) |
| Capacità di carico organico | Alto | Moderato |
| Costo di esercizio | Economico | Costoso (aerazione e gestione dei fanghi) |
Domande frequenti (FAQ)
Domanda: Un reattore UASB può gestire carichi produttivi variabili?
R: Sì. I moderni design UASB, abbinati a un adeguato serbatoio di equalizzazione e a un monitoraggio professionale, risultano estremamente robusti. Il mantello di fango granulare è in grado di resistere a periodi di scarso afflusso e di riprendersi rapidamente durante i picchi di produzione.
Domanda: Il reattore UASB richiede un ulteriore trattamento finale?
R: Sì. Sebbene i reattori UASB siano estremamente efficienti nella riduzione della COD/BOD (spesso fino all“80-90%), l’effluente contiene solitamente sostanze organiche residue, nutrienti (azoto/fosforo) e solidi disciolti. Un più piccolo step aerobico di ”polishing” viene generalmente impiegato come fase finale per soddisfare rigorosi requisiti di scarico.
Domanda: Quanto tempo occorre per avviare un reattore UASB?
R: Il tempo di avvio dipende dalla disponibilità di fango granulare per la semina. Importando fanghi “seme”, un reattore può raggiungere la piena capacità nel giro di poche settimane. Senza semina, invece, il processo naturale di formazione dei granuli può richiedere diversi mesi.
Domanda: I reattori UASB sono adatti agli ambienti a bassa temperatura?
R: I batteri anaerobi funzionano al meglio a temperature mesofile (circa 30–38 °C). Nei climi più freddi, è spesso necessario riscaldare l’affluente o il contenuto del reattore per mantenere l’efficienza.
Collabora con Center Enamel
A Smalto centrale, uniamo decenni di esperienza nell’ingegneria ambientale alla nostra tecnologia di stoccaggio GFS di livello mondiale per fornire reattori UASB ad alte prestazioni, studiati su misura in base al profilo delle vostre acque reflue industriali.
Pronti a trasformare le vostre acque reflue in una risorsa energetica? Contattate oggi stesso il nostro team di ingegneri per discutere la vostra applicazione industriale e ricevere uno studio di fattibilità tecnica.