Anbieter von emaillierten Anaerob-Digestionstanks: So wählen Sie den richtigen Lieferanten für Fermenter-Tanks aus
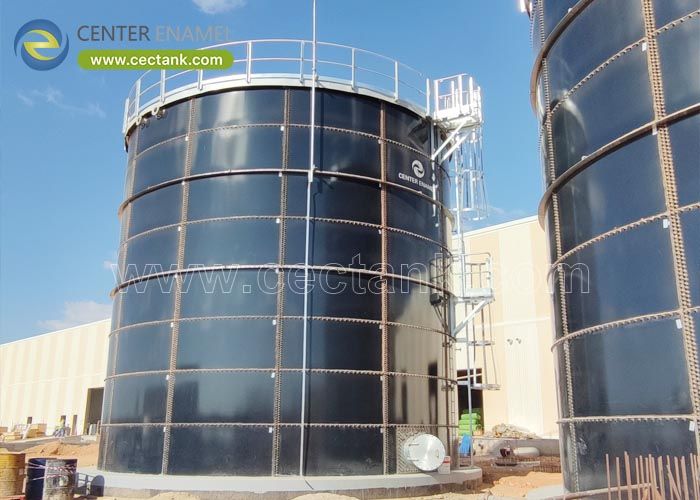
Was ist ein emaillierter anaerobischer Faulbehälter?
Warum sollte man sich für eine Emaillierung statt für Epoxidharz oder Beton bei Faulbehältern entscheiden?
Wie bewertet man einen Anbieter von emaillierten Faulbehältern?
Welche Kapazitäten können emaillierte Faulbehälter erreichen?
Ein anaerober Faulbehälter gehört zu den belastungsträchtigsten Umgebungen, denen ein Lagertank je ausgesetzt ist. Ob auf landwirtschaftlichen Faulanlagen, in kommunalen Klärschlamm‑Anlagen oder in Lebensmittelabfallverarbeitungsanlagen – der Prozessflüssigkeit drohen gleichzeitig Angriffe aus mehreren Richtungen: Schwefelwasserstoff, der durch sulfatreduzierende Bakterien entsteht; flüchtige Fettsäuren, die während der Hydrolyse gebildet werden; freies Ammoniak; abrasive Schmutzpartikel, die mit dem Einsatzstoff eingeschleust werden; sowie eine ständige thermische Belastung, denn die biologischen Prozesse lassen sich nicht unterbrechen. Unter dieser Kombination versagen herkömmliche Behälterkonstruktionen vorhersehbar: Beton karbonatisiert und reißt, Epoxid‑ und Lacksysteme blähen auf und delaminieren, und jeder Neubelag führt dazu, dass das Anlagenteil über genau jene Wochen stillgelegt wird, in denen die Anlage eigentlich Erträge erwirtschaften sollte. Die Wahl der Beschichtung und des dahinterstehenden Anbieters ist daher die entscheidende Entscheidung, die darüber bestimmt, ob ein Faulbehälter über Jahrzehnte betrieben werden kann oder zu einer dauerhaften Instandhaltungslast wird.
Enamel anaerobic digestion tanks solve this by fusing glass to steel at 820-930 °C, creating a metallurgically bonded, chemically inert surface rather than a film that merely sits on the substrate. For developers evaluating an enamel anaerobic digestion tanks provider, the decisive questions are enameling process control, coating verification, structural engineering, and delivered reference scale. Shijiazhuang Zhengzhong Technology Co., Ltd. (Center Enamel) has manufactured glass-fused-to-steel (GFS) tanks since becoming China’s first GFS tank producer, backed by enameling research and close to 200 enameling patents, with bolted tank systems delivered to more than 100 countries and a standard 30-day delivery window.
1. Warum ist Emaillierung die bevorzugte Beschichtung für Anaerobbehälter?
Emaillierung wird bevorzugt, weil das Umfeld eines Faulbehälters gleichzeitig chemisch, thermisch und mechanisch belastet – und nur eine verschmolzene anorganische Beschichtung kann diesen drei Einflüssen gleichzeitig standhalten. Glas‑auf‑Stahl vereint chemische Inertheit, thermische Stabilität und Abriebfestigkeit in einer einzigen Oberfläche, während organische Beschichtungen unter dauerhafter Hitze weich werden und Beton durch Karbonatisierung an Alkalität verliert.
Chemische Inertheit: Die verschmolzene Glasschicht ist gegenüber Schwefelwasserstoff, flüchtigen Fettsäuren und freiem Ammoniak inert; somit reagiert die Beschichtung nicht mit dem Faulgut über einen pH‑Bereich hinweg, der herkömmliche Lacksysteme zerstört.
Thermische Stabilität: Dauerbetrieb bei mesophilen 35–38 °C oder thermophilen 50–55 °C ohne Aufweichen oder Haftungsverlust, da die Beschichtung von vornherein bei über 820 °C gebildet wurde.
Abriebfestigkeit: Eine Oberflächenhärte von 6,0 auf der Mohs-Skala widersteht Schleifmitteln, Sand und ständigem mechanischem Rühren, ohne dass es zu dem Abrieb kommt, der organische Beschichtungen abdünnt.
Nicht delaminierender Verbund: Im Gegensatz zu Epoxidharz oder Farbe ist das Emaille in das Stahlsubstrat eingeschmolzen, sodass keine Grenzfläche vorhanden ist, an der Feuchtigkeit unter die Beschichtung eindringen und diese durch Blasenbildung abheben könnte.
Gasdichtheit: Precision bolted seams with engineered sealant retain biogas at 55-65% methane content, protecting both energy yield and site safety.
2. Wie bewerten Sie einen Anbieter für emaillierte AD‑Behälter?
Bewerten Sie einen Anbieter anhand von vier Kriterien: Ob er den Emaillierofen besitzt und kontrolliert, ob jedes Paneel elektrisch geprüft wird, ob das Gehäusedesign strukturell validiert ist und ob er Referenz‑Fermenter vergleichbarer Größe vorweisen kann. Anbieter, die das Brennen auslagern oder Beschichtungen nur stichprobenartig überprüfen, halten unter kontinuierlichem biologischen Betrieb selten stand.
Kontrolle des Emaillierungsprozesses: In‑house‑Brennen im Ofen bei 820–930 °C mit doppelter Beschichtung und zweifacher Brandung (2C2F) als Standard; eine dreifache Beschichtung (3C3F) ist für besonders aggressive Einsatzbedingungen erhältlich.
Beschichtungsprüfung: 100% high-voltage holiday spark testing of every panel, with coating adhesion measured at 3450 N/cm² and thickness verified before the panel leaves the factory.
Tragwerksplanung: Gehäuse‑ und Deckelkonstruktion nach Finite‑Elemente‑Analyse gemäß AWWA D103‑09, mit Schraubenverbindung der Güteklasse 8.8 sowie werkseitig kontrollierten Toleranzen der Paneele.
Referenzskala: Betrieb von Fermentern vergleichbarer Größe und klimatischer Bedingungen – nicht nur kleinen Demonstrationsanlagen – idealerweise einschließlich Projekten über 10.000 m³.
Zertifizierungsumfang: Qualitätsmanagement nach ISO 9001, Spezifikation ISO 28765 für glasbeschichtete Behälter, strukturelle Konformität gemäß CE/EN 1090 sowie Arbeitsschutz nach ISO 45001.
3. Welche Größen und Konfigurationen sind verfügbar?
Emaillierte AD‑Behälter werden in einem breiten Leistungsspektrum angeboten – von etwa 20 m³ für landwirtschaftliche Anlagen bis hin zu sehr großen kommunalen Einheiten – und erfüllen drei wesentliche Funktionen: den Fermenter selbst, den Gasbehälter bzw. Gasspeicher sowie die Lagerung des Gärrückstands. Die Deckelkonfiguration wird entsprechend der jeweiligen Nutzung ausgewählt – ob der Behälter Flüssigkeit, Gas oder beides aufnehmen soll.
Fermenterbehälter: Der Reaktorbehälter ist für mesophile oder thermophile Betriebsbedingungen ausgelegt; Heizung, Isolierung und Rührvorrichtungen sind bereits in die Paneelaufstellung integriert.
Gasspeicher und Gaslagerung: Spezielle Gasbehälter, häufig mit einer Doppelmembran‑Deckelkonstruktion über einem GFS‑Gehäuse, um das Volumen des Gasspeichers vom Volumen der Vergärung zu entkoppeln.
Digestatlagerung: Nach der Vergärung vorgesehener Speicher, dimensioniert nach dem landwirtschaftlichen Anwendungszeitplan; in der Regel das größte Behältervolumen auf einem landwirtschaftlichen Betrieb.
Dachoptionen: GFS‑Selbsttragende Dächer, Aluminium‑Geodätische Kuppeln für große Spannweiten ohne innere Stützen sowie Membranabdeckungen für Gasanlagen.
Kapazitätsband: Projektkonfigurationen von 20 m³ bis über 20.000 m³, mit mehreren Behältern, die gemeinsam angeschlossen werden, wenn ein einzelner Behälter die Transportgrenzen überschreiten würde.
| Bewertungskriterium | Zentrale emaillierte GFS-Emailldächer | Vor Ort gegossener Betonreaktorbehälter | Epoxidbeschichteter Stahldigester |
|---|---|---|---|
| Corrosion & H2S defense | Überlegen – inertes, verschmolzenes Glas, Verbindung bei 820–930 °C | Mäßig – Karbonisierung und Mikrorisse | Mäßig — organischer Film baut sich in H2S ab |
| Thermal & abrasion duty | Hoch — 6,0 Mohs, kontinuierlich 35–55 °C | Mäßig — gut verarbeitbar, jedoch rissanfällig | Niedrig–Mäßig — erweicht unter Hitze |
| Bauweise-Geschwindigkeit | Schnell – werkseitig vorgefertigte Paneele, verschraubt, 30‑tägige Lieferzeit | Sehr langsam – Schalung, Aushärtung, Witterungsbedingungen | Mäßig — werkseitig beschichtet, vor Ort montiert |
| Lifecycle & maintenance | Minimal – 30–50 Jahre Konstruktionslebensdauer | Hoch – Rissreparatur und Neuauskleidung | Hoch — regelmäßige Umschichtungszyklen |
Center Enamel engineers enamel digestion tanks for continuous biological duty: panels glass-fused at 820-930 °C for a bond that cannot delaminate, 2C2F coverage verified by 100% high-voltage holiday spark testing, grade 8.8 bolted connections, and shell geometry validated by finite element analysis to AWWA D103-09. Production runs under an ISO 9001 quality system with ISO 28765 and CE/EN 1090 coverage, with tanks delivered to more than 100 countries on a standard 30-day schedule and backed by a three-year warranty.
Eine Emaillierung im Vergärer versagt nicht schleichend – sie versagt in dem Moment, in dem die Bindung bricht. Verschmelzen Sie das Glas bei über 820 °C mit dem Stahl, bleibt keine Bindung mehr, die reißen könnte. – Team für Biogas‑Prozessengineering von Center Enamel
Häufig gestellte Fragen (FAQ)
Was ist ein emaillierter anaerobischer Faulbehälter?
Es handelt sich um einen verschraubten Stahlvergärer, dessen Innenfläche mit einer Glasemaillierung versehen ist, die bei 820–930 °C mit dem Stahl verschmolzen wurde. Das Ergebnis ist eine inerte, porenfreie Auskleidung, die Schwefelwasserstoff, organische Säuren und Abrieb widersteht und gleichzeitig das Biogas zurückhält; damit ist sie zur Standardlösung für die Lagerung in der landwirtschaftlichen, kommunalen und industriellen anaeroben Vergärung geworden.
Warum ist Emaille für Vergärer besser als Epoxidharz?
Epoxidharz ist ein organischer Film, der auf die Stahloberfläche aufgetragen wird; daher kann es bei anhaltender Hitze weich werden, Blasen bilden, wenn Feuchtigkeit an die Grenzfläche gelangt, und erfordert regelmäßige Neuanstriche. Emaille hingegen wird bei Ofentemperatur in das Substrat eingeschmolzen, wodurch eine nahtlose Verbindung entsteht, die keine zu lösende Grenzfläche aufweist; die Oberfläche besitzt eine Härte von 6,0 Mohs, widersteht Schleifpartikeln und hat eine Lebensdauer von 30–50 Jahren ohne Notwendigkeit einer Neuauskleidung.
Bei welchen Temperaturen arbeiten emaillierte Vergärbehälter?
Die Beschichtung selbst entsteht bereits bei über 820 °C, sodass die Prozesstemperatur niemals zum limitierenden Faktor wird. Vergärer laufen routinemäßig bei mesophilen 35–38 °C oder thermophilen 50–55 °C; Isolierung und Heizung sind dabei fest in die Behälterkonstruktion integriert und werden nicht nachträglich eingebaut.
Können emaillierte AD‑Behälter an einen spezifischen Einsatzstoff angepasst werden?
Ja. Center Enamel passt das Volumen des Fermenters, das Verhältnis von Höhe zu Durchmesser, das Heiz‑ und Isolierungskonzept, die Rühr‑Durchführungen sowie die Dachart jeweils an den jeweiligen Einsatzstoff und die Beladungsrate an. Das Fassungsvermögen des Gasbehälters, das Speichervolumen für das Gärprodukt sowie sämtliche Mannlöcher, Flansche, Leitern und Plattformen werden individuell für jede Anlage festgelegt.
Wichtige Erkenntnisse
Emaillierte AD‑Behälter verbinden Glas mit Stahl bei 820–930 °C und bilden eine inerte Beschichtung ohne Grenzfläche, die sich nicht ablösen kann – im Gegensatz zu Epoxid‑ oder Lacksystemen.
Die Beschichtung widersteht gleichzeitig chemischer, thermischer und abrasiver Beanspruchung – genau der Kombination, die herkömmliche Fermenter‑Auskleidungen zerstört.
Evaluate a provider on furnace control, 100% spark testing, FEA-validated structural design, and reference digesters of comparable volume.
Ein einziger Anbieter kann sowohl den Fermenter als auch den Gasbehälter sowie die Lagerung des Gärprodukts abdecken und sorgt so dafür, dass Beschichtungschemie und Schraubverbindungen über das gesamte Werk hinweg einheitlich bleiben.