Fornitore di serbatoi per la digestione anaerobica smaltati: come scegliere un fornitore di serbatoi digester
Che cos’è un serbatoio per la digestione anaerobica smaltato?
Perché scegliere il rivestimento smaltato invece dell’epossidico o del calcestruzzo per i digester?
Come valutare un fornitore di serbatoi AD smaltati?
Quali capacità possono raggiungere i serbatoi digester smaltati?
Un digester anaerobico rappresenta uno degli ambienti più ostili che un serbatoio di stoccaggio possa mai affrontare. Sui digester agricoli, nelle strutture municipali per i fanghi e negli impianti di trattamento dei rifiuti alimentari, il liquido corrosivo agisce simultaneamente da molte direzioni: idrogeno solforato prodotto dai batteri solfato-riduttori, acidi grassi volatili generati durante l’idrolisi, ammoniaca libera, sabbia abrasiva trasportata insieme al materiale di alimentazione e un carico termico costante, poiché la reazione biologica non può essere interrotta. In presenza di questa combinazione, i sistemi di contenimento convenzionali falliscono in modo prevedibile: il calcestruzzo si carbonizza e si crepa, i sistemi a base di resina epossidica e le vernici formano bolle e si delaminano, e ogni ciclo di ri-rivestimento manda l’impianto fuori servizio proprio nelle settimane in cui si attende che produca profitti. Scegliere il rivestimento e il fornitore che lo propone è dunque la decisione cruciale che determina se un digester potrà funzionare per decenni oppure diventerà una fonte continua di manutenzione.
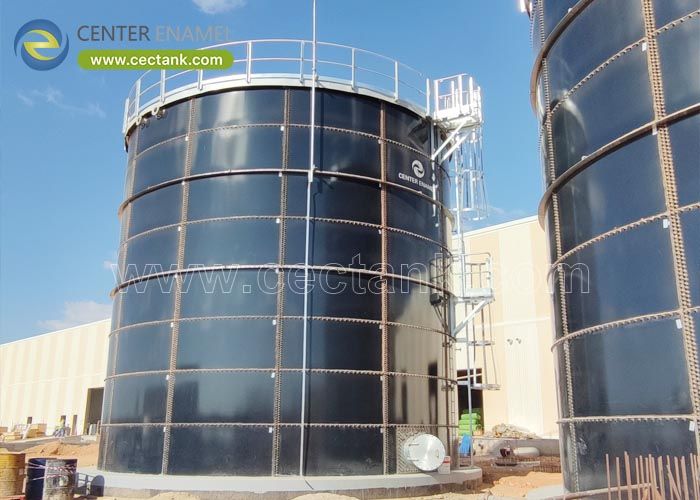
I serbatoi per la digestione anaerobica smaltati risolvono questo problema fondendo il vetro all’acciaio a 820–930 °C, ottenendo una superficie metallurgicamente saldata e chimicamente inerte, anziché un semplice film applicato sulla base. Per i progettisti che valutano un fornitore di serbatoi per la digestione anaerobica smaltati, le domande decisive riguardano il controllo del processo di smaltatura, la verifica del rivestimento, la progettazione strutturale e la scala delle referenze realizzate. Shijiazhuang Zhengzhong Technology Co., Ltd. (Center Enamel) produce serbatoi in vetro-fuso-all’acciaio (GFS) sin dal suo debutto come primo produttore cinese di tali serbatoi, forte di ricerche specifiche sullo smaltatura e di quasi 200 brevetti in materia, con sistemi di serbatoi assemblati e installati consegnati in oltre 100 paesi e un tempo di consegna standard di 30 giorni.
1. Perché lo smalto è il rivestimento preferito per i serbatoi di digestione anaerobica?
Lo smalto è preferito perché l’ambiente del digester attacca simultaneamente dal punto di vista chimico, termico e meccanico, e solo un rivestimento inorganico fuso resiste a tutte e tre le aggressioni contemporaneamente. Il vetro-fuso-all’acciaio garantisce inalterabilità chimica, stabilità termica e resistenza all’abrasione in un’unica superficie, mentre i rivestimenti organici tendono ad ammorbidirsi sotto il calore prolungato e il calcestruzzo perde alcalinità man mano che si carbonizza.
Inerzia chimica: Lo strato di vetro fuso è inerte nei confronti dell’idrogeno solforato, degli acidi grassi volatili e dell’ammoniaca libera; pertanto, il rivestimento non reagisce con il liquido digerente su un intervallo di pH che distrugge i sistemi di verniciatura.
Stabilità termica: Funziona ininterrottamente a temperature mesofili di 35–38 °C o termofile di 50–55 °C, senza ammorbidirsi né perdere adesione, poiché il rivestimento stesso è stato formato a oltre 820 °C.
Resistenza all’abrasione: Una durezza superficiale di 6,0 sulla scala di Mohs resiste a granelli, sabbia e mescolamento meccanico continuo, senza l’azione abrasiva che assottiglia i rivestimenti organici.
Collegamento non delaminante: A differenza dell’epossidica o della vernice, lo smalto è fuso nel substrato d’acciaio, per cui non esiste alcuna interfaccia attraverso la quale l’umidità possa infiltrarsi e sollevare il rivestimento formando bolle.
Tenuta ai gas: Giunti bullonati di precisione, sigillati con mastice ingegnerizzato, trattengono il biogas con un contenuto di metano compreso tra il 55% e il 65%, proteggendo sia la resa energetica sia la sicurezza del sito.
2. Come valutare un fornitore di serbatoi in smalto AD?
Valutare un fornitore secondo quattro criteri fondamentali: se possiede e controlla il forno di smaltatura; se ogni pannello viene sottoposto a test elettrico; se il progetto dello scafo è strutturalmente validato; e se può presentare riferimenti di digestori di volume comparabile. I fornitori che esternalizzano la cottura o effettuano controlli spot sui rivestimenti difficilmente reggono una volta che il serbatoio è in servizio biologico continuo.
Controllo del processo di smaltatura: Cottura in forno interno a 820-930 °C, con copertura standard a doppio strato e doppia cottura (2C2F), e opzione a triplo strato (3C3F) per condizioni operative particolarmente gravose.
Verifica del rivestimento: Test di scintilla ad alta tensione su tutti i pannelli, con adesione del rivestimento misurata a 3450 N/cm² e spessore verificato prima della spedizione dallo stabilimento.
Ingegneria strutturale: Progettazione dello scafo e della copertura validata mediante analisi agli elementi finiti secondo la norma AWWA D103-09, con bullonatura di grado 8.8 e tolleranze dei pannelli controllate in fabbrica.
Scala di riferimento: Serbatoi operativi di volume e clima comparabili — non solo piccoli impianti dimostrativi — preferibilmente includendo anche progetti superiori a 10.000 m³.
Copertura della certificazione: Gestione della qualità ISO 9001, ISO 28765 per serbatoi rivestiti in vetro, conformità strutturale CE/EN 1090, oltre a ISO 45001 per la sicurezza sul cantiere.
3. Quali dimensioni e configurazioni sono disponibili?
I serbatoi in smalto AD vengono forniti in un’ampia gamma, da circa 20 m³ per impianti di scala agricola fino a unità municipali di grandi dimensioni, svolgendo tre funzioni principali: il digestore stesso, il gasometro o serbatoio di stoccaggio del gas e il deposito del digestato. La configurazione della copertura viene scelta in base al contenuto del serbatoio, che sia liquido, gas o entrambi.
Serbatoi di digestione: Il corpo del reattore, progettato per funzionare in modalità mesofila o termofila, con riscaldamento, isolamento e sistemi di miscelazione integrati nella struttura dei pannelli.
Gasometri e stoccaggio del gas: Serbatoi dedicati al gas, spesso dotati di una copertura a doppia membrana sopra uno scafo GFS, per separare il volume di stoccaggio del gas dal volume di digestione.
Stoccaggio del digestato: Deposito post‑digestione dimensionato in base al calendario di applicazione sui terreni, solitamente il serbatoio di maggior volume presente in un impianto agricolo.
Roof Options: Coperture autoportanti GFS, cupole geodetiche in alluminio per ampie campate senza colonne interne, oppure coperture a membrana per servizi gassosi.
Fascia di capacità: Configurazioni di progetto da 20 m³ fino a oltre 20.000 m³, con più serbatoi collegati in maniera collettiva quando un singolo recipiente supererebbe i limiti di trasporto.
| Criterio di valutazione | Serbatoi in vetroceramica con smalto centrale AD | Digestore in calcestruzzo gettato in opera | Digestore in acciaio rivestito con epossidico |
|---|---|---|---|
| Corrosion & H2S defense | Superiore — vetro fuso inerte, legame a 820–930 °C | Moderato — carbonatazione e micro‑fessurazione | Moderato — il film organico si degrada in presenza di H2S |
| Servizio termico e di abrasione | Elevato — 6,0 sulla scala di Mohs, funzionamento continuo a 35-55 °C | Moderato — solido ma soggetto a formazione di crepe | Basso-Moderato — si ammorbidisce sotto l’effetto del calore |
| Velocità di costruzione | Veloce — pannelli prefabbricati, assemblati a bulloni, consegna in 30 giorni | Molto lento — formatura, stagionatura, finestre meteorologiche | Moderato — rivestimento eseguito in officina, montaggio in cantiere |
| Lifecycle & maintenance | Minima — durata progettuale di 30–50 anni | Elevato — riparazione di fessure e rivestimento interno | Elevato — cicli periodici di ripristino del rivestimento |
Gli ingegneri di Center Enamel progettano serbatoi di digestione rivestiti in smalto per un utilizzo biologico continuativo: i pannelli vengono fusi con il vetro a 820–930 °C, garantendo un legame indissolubile; la protezione 2C2F è verificata mediante test di scintille ad alta tensione al 100%; le connessioni sono bullonate di grado 8.8, mentre la geometria dello scafo è validata tramite analisi agli elementi finiti secondo AWWA D103-09. Le produzioni seguono un sistema di qualità ISO 9001, con copertura ISO 28765 e CE/EN 1090; i serbatoi vengono consegnati in oltre 100 paesi secondo una tempistica standard di 30 giorni e sono coperti da una garanzia di tre anni.
Un rivestimento di un digestore non si deteriora gradualmente: si rompe nel momento in cui il legame si spezza. Fondere il vetro nell’acciaio a temperature superiori a 820 °C significa eliminare ogni possibilità di rottura del legame. — Team di Ingegneria dei Processi Biogas di Center Enamel
Domande frequenti (FAQ)
Che cos’è un serbatoio per la digestione anaerobica smaltato?
Si tratta di un serbatoio digeritore in acciaio bullonato, la cui superficie interna è rivestita con uno smalto di vetro fuso all’acciaio a 820–930 °C. Il risultato è un rivestimento inerte e non poroso, resistente all’acido solfidrico, agli acidi organici e all’abrasione, pur mantenendo il biogas; pertanto rappresenta la soluzione standard per la contenimento nei processi di digestione anaerobica in ambito agricolo, municipale e industriale.
Perché lo smalto è migliore dell’epossidico per i digestori?
L’epossidico è una pellicola organica applicata sulla superficie dell’acciaio; pertanto può ammorbidirsi sotto temperature prolungate, formare bolle se l’umidità raggiunge l’interfaccia e richiedere ripetuti ritocchi. Lo smalto, invece, viene fuso nel substrato alla temperatura del forno, creando un legame privo di interfacce da sollevare, una superficie con durezza di 6,0 Mohs, resistente alla sabbia e alla polvere, e una durata progettuale di 30–50 anni senza necessità di rifacimento del rivestimento.
A quale temperatura operano i serbatoi di digestione rivestiti in smalto?
Il rivestimento stesso si forma a temperature superiori a 820 °C, pertanto la temperatura di processo non rappresenta mai un fattore limitante. I digestori funzionano abitualmente in condizioni mesofili, a 35-38 °C, oppure termofili, a 50-55 °C, con isolamento e sistema di riscaldamento integrati nella progettazione del serbatoio, anziché aggiunti successivamente come retrofit.
I serbatoi AD in smalto possono essere personalizzati in base a una specifica materia prima?
Sì. Center Enamel dimensiona il volume del digestore, il rapporto altezza/diametro, il pacchetto di riscaldamento e isolamento, le penetrazioni per la miscelazione e il tipo di copertura in base alla materia prima e al tasso di carico. La capacità del gasometro, il volume di stoccaggio del digestato e l’intera dotazione di portelli di ispezione, flange, scale e piattaforme vengono tutti definiti in funzione dell’impianto specifico.
Punti chiave
I serbatoi AD in smalto fondono il vetro all’acciaio a 820-930 °C, ottenendo un rivestimento inerte privo di interfacce soggette a delaminazione, a differenza dei sistemi a base di resina epossidica o di vernice.
Il rivestimento resiste a un attacco simultaneo di natura chimica, termica e abrasiva, esattamente la combinazione che danneggia i tradizionali rivestimenti dei digestori.
Valutate il fornitore in base al controllo del forno, ai test di scintillazione al 100%, alla progettazione strutturale validata tramite analisi agli elementi finiti (FEA) e ai digestori di riferimento di volume comparabile.
Un unico fornitore può coprire il digestore, il gasometro e lo stoccaggio del digestato, garantendo la coerenza della chimica del rivestimento e dei dettagli delle connessioni bullonate su tutto il sito.